Resposta rápida
Termofusão PEAD é a solda em que as extremidades de dois tubos de polietileno são aquecidas contra uma placa a cerca de 220 °C e depois unidas sob pressão controlada, sem material de adição. Na solda de topo de PE 100, a pressão de união é de 0,15 N/mm² e os tempos dependem da espessura de parede, segundo a DVS 2207-1. Bem executada, a junta passa a fazer parte da própria tubulação.
A termofusão é o método mais usado para unir tubos de PEAD em linhas retas de água, esgoto, mineração, gás e indústria. Este artigo explica o princípio, as fases do ciclo de solda, os parâmetros, o cálculo da pressão na máquina, a escolha entre termofusão e eletrofusão, os tipos de máquina e o controle de qualidade, com base no catálogo técnico da AGRU. Os valores por diâmetro estão na tabela de parâmetros de solda PEAD.
Precisa de orientação técnica para o seu projeto? Fale com um especialista AGRU →
O que é termofusão? Definição e princípio técnico
A termofusão — na forma mais comum, a solda de topo (butt fusion) — une tubos e conexões de PEAD por calor e pressão. As faces são aquecidas por contato com uma placa até ficarem plastificadas; a placa é retirada e as faces são pressionadas uma contra a outra. As cadeias do polímero das duas faces se misturam e, ao esfriar sob pressão, formam uma junta contínua com o tubo.
Como a solda é do próprio material, a linha não tem anéis, adesivos nem parafusos que envelheçam. As uniões mecânicas, como os flanges, continuam sendo úteis onde é preciso desmontar ou ligar o tubo a válvulas e equipamentos. A comparação entre os métodos está em métodos de soldagem PEAD.
Referência normativa
O procedimento de solda de topo de PE é descrito na DVS 2207-1, que a AGRU usa em seu catálogo. As máquinas devem atender à DVS 2208-1 e/ou à ISO 12176-1, e as juntas de prova são preparadas segundo a ISO 11414. Para redes de gás, a ABNT tem normas próprias de procedimento de solda de topo e de eletrofusão (NBR 14464 e NBR 14465); confirme a edição vigente na ABNT.
Fonte: AGRU, catálogo técnico AGRULINE, §1 e §2 (pp. 126-129).
O que é a tecnologia termofusão? Evolução e contexto industrial
Quer ver AGRU aplicada em projetos reais? Veja nossas histórias de sucesso →
Termofusão é o nome geral dos processos que soldam termoplásticos com uma ferramenta aquecida. Para PEAD, os principais são:
- Solda de topo: une tubos e conexões de mesmo diâmetro e mesma espessura, face contra face.
- Solda por encaixe (soquete): o tubo e a conexão são aquecidos por fora e por dentro em ferramentas próprias e encaixados; usada em diâmetros pequenos.
- Solda de sela: une uma derivação sobre um tubo já instalado.
As máquinas evoluíram de equipamentos manuais para máquinas com controle e registro de cada solda. Hoje a AGRU oferece máquinas de topo manuais, com controle e registro (WeldControl) e totalmente automáticas (CNC), o que permite documentar os parâmetros de cada junta.
Como funciona a termofusão? As 5 etapas do ciclo de soldagem
O ciclo de solda de topo descrito pela AGRU tem as seguintes fases:
1. Preparação e faceamento
Os tubos são alinhados no eixo da máquina antes de serem presos, com roletes para que a parte móvel deslize. As faces devem estar livres de sujeira e graxa; são aplainadas com o faceador e os cavacos são removidos. Depois, verifica-se a folga entre as faces e o desalinhamento externo, que não pode passar de 0,1 × a espessura de parede. A placa deve estar limpa e na temperatura há pelo menos 10 minutos.
⚠️ Regra importante: a espessura nominal dos dois tubos (ou do tubo e da conexão) deve ser a mesma na zona de solda, e o desalinhamento externo não pode passar de 0,1 × a espessura de parede.
2. Aquecimento sob pressão (formação do cordão inicial)
As faces são pressionadas contra a placa com 0,15 N/mm² até que todo o perímetro toque a placa e se forme um cordão da altura indicada para a espessura de parede. É a fase de alinhamento.
3. Aquecimento por absorção (tempo de encharcamento térmico)
A pressão é reduzida a praticamente zero (≤ 0,02 N/mm²) e as faces ficam encostadas na placa pelo tempo de aquecimento, cerca de 10 s por mm de parede. Nessa fase o calor penetra no material e plastifica uma camada suficiente para a união.
4. Remoção do espelho e acoplamento (changeover)
A placa é retirada e as faces são encostadas dentro do tempo máximo de troca, o mais rápido possível, para que as superfícies não esfriem. As faces se encontram com velocidade quase zero e a pressão sobe gradualmente até a pressão de união.
5. Resfriamento sob pressão
A junta é mantida sob a pressão de união, presa na máquina, pelo tempo de resfriamento. Só depois as garras podem ser soltas; carga mecânica plena, como a prova de pressão, só com a junta completamente fria.
Fonte: AGRU, catálogo técnico AGRULINE, §2.1.2–2.1.4 (pp. 128-129).
Parâmetros técnicos da soldagem por termofusão em PEAD
Os parâmetros da solda de topo dependem da espessura de parede e da temperatura ambiente. Resumo para PE 100 e PE 100-RC:
| Parâmetro (PE 100 / PE 100-RC) | Valor segundo AGRU / DVS 2207-1 | Observação |
|---|---|---|
| Temperatura da placa | 210 a 230 °C (usualmente 220 °C ± 10 °C) | Limite superior para paredes finas, inferior para paredes grossas |
| Pressão de alinhamento e de união | 0,15 N/mm² (= 1,5 bar na área da parede) | Pressão na face do tubo, não a leitura do manômetro |
| Pressão durante o aquecimento | ≤ 0,02 N/mm² | Praticamente zero |
| Altura do cordão no alinhamento | de 0,5 mm (parede até 4,5 mm) a 5,5 mm (parede de 110 a 130 mm) | Cresce com a espessura de parede |
| Tempo de aquecimento | ≈ 10 s por mm de parede | Ex.: parede de 15 mm → cerca de 150 s |
| Tempo máximo de troca | de 5 s (parede até 4,5 mm) a 35 s (parede de 110 a 130 mm) | Quanto menor, melhor |
| Tempo mínimo de resfriamento | de 5 min (parede até 4,5 mm) a 100–118 min (parede de 110 a 130 mm) | Para 15–25 °C; muda com a temperatura ambiente |
| Desalinhamento externo máximo | 0,1 × espessura de parede | Verificado após o faceamento e na inspeção final |
Fontes: AGRU, catálogo técnico AGRULINE, tabelas C.3 e C.4 (p. 127) e §2.1; catálogo AGRUCHEM, tabela D.3 (temperatura da placa).
⚠️ Atenção: os valores por diâmetro, para tubos SDR 11 e SDR 17, estão na tabela de parâmetros de solda PEAD. Os parâmetros finais devem seguir o procedimento qualificado da obra e o manual da máquina.
Pressão de soldagem: como calcular corretamente
Um erro comum em campo é confundir a pressão de solda na face do tubo com a pressão do sistema hidráulico da máquina. Os 0,15 N/mm² (0,15 MPa, ou 1,5 bar) atuam sobre a área da parede do tubo. Para chegar à leitura do manômetro:
- Área da parede: A = π/4 × (DE² − DI²), com DI = DE − 2 × e.
- Força de solda: F = A × 0,15 N/mm².
- Pressão no manômetro: F dividida pela área efetiva dos cilindros da máquina, mais a pressão de arraste.
A pressão de arraste é a necessária para mover o carro com o tubo preso; mede-se antes de cada solda e soma-se ao valor calculado. Muitos fabricantes de máquinas fornecem tabelas de conversão por diâmetro e SDR, e as máquinas CNC fazem esse cálculo automaticamente.
Termofusão e eletrofusão: quando usar cada método
✓ Quando usar termofusão (topo):
- Trechos retos com espaço para a máquina e para movimentar os tubos.
- Muitas juntas do mesmo diâmetro, sem custo de conexão por junta.
- Tubos e conexões de mesma espessura de parede.
✓ Quando usar eletrofusão:
- Reparos e derivações em espaços confinados ou em redes já instaladas.
- Quando o tubo não pode ser deslocado axialmente.
- Conexões de sela, tês e reduções.
| Critério | Termofusão (topo) | Eletrofusão |
|---|---|---|
| Faixa AGRU | Máquinas de topo WhiteLineA-Pro de DE 40 a 630 mm | Luvas injetadas de DE 20 a 500 mm; mecanizadas de 560 a 1.600 mm |
| Equipamento | Máquina com garras, placa e faceador | Máquina de eletrofusão portátil + conexão com resistência embutida |
| Custo por junta | Sem conexão dedicada | Inclui a conexão de eletrofusão |
| Espaço | Maior (movimento axial dos tubos) | Menor (ideal para valas estreitas) |
| Norma de procedimento | DVS 2207-1 | DVS 2207-1 |
Fontes: AGRU, catálogo AGRUWELDING; ficha E-Coupler código 173; catálogo técnico AGRULINE, §5-6.
Em grandes projetos, os dois métodos se complementam: solda de topo nos trechos lineares e eletrofusão em derivações e reparos. Veja eletrofusão de PEAD: o que é, como funciona e quando usar.
Máquina de termofusão: tipos e critérios de seleção
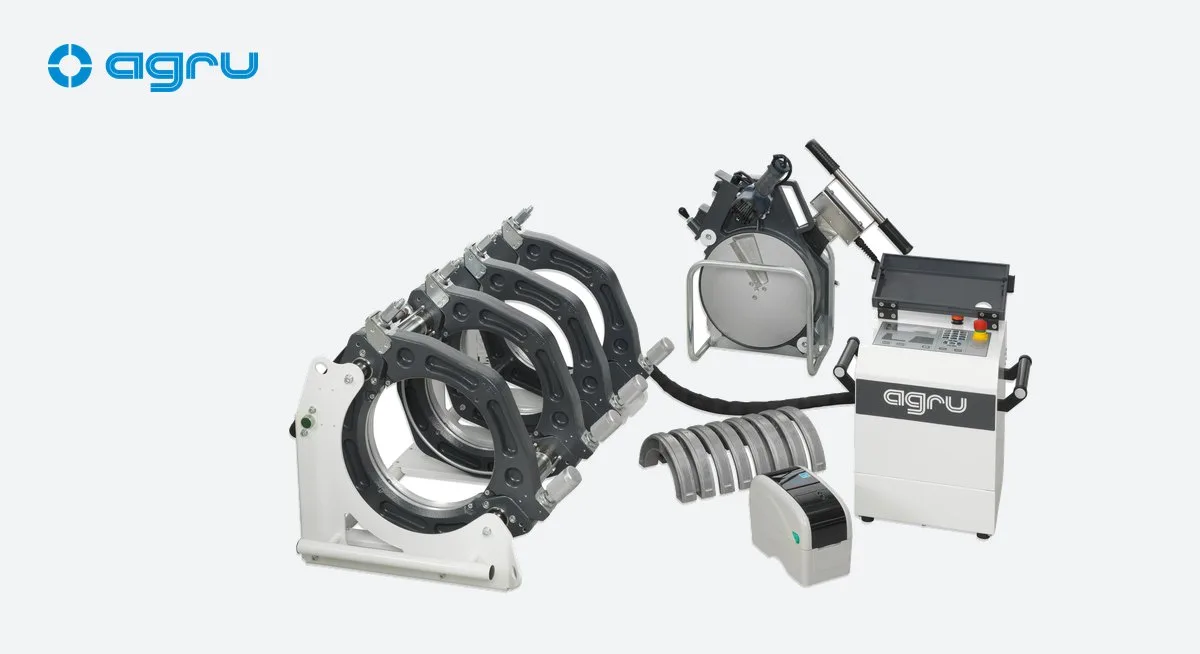
A máquina deve corresponder à faixa de diâmetros e atender à DVS 2208-1 e/ou à ISO 12176-1. As máquinas de solda de topo AGRU para PE (WhiteLineA-Pro, de DE 40 a 630 mm) existem em três versões:
- Manual: o operador controla a pressão e os tempos; exige protocolo manual.
- WeldControl: com controle das fases e registro dos dados de cada solda.
- CNC: executa o ciclo automaticamente e registra cada junta.
Em qualquer caso, a placa deve ser limpa com pano sem fiapos antes de cada solda e guardada protegida, e os instrumentos devem estar calibrados.
Fontes: AGRU, catálogo AGRUWELDING (máquinas de solda de topo); folheto AGRU Welding technology; catálogo técnico AGRULINE, §1 e §2.1.3.
Controle de qualidade: inspeção visual e ensaios em juntas de termofusão
Segundo a AGRU, a junta deve ter cordão liso em toda a circunferência e desalinhamento externo de no máximo 0,1 × a espessura de parede. Na inspeção visual, observe também:
- Simetria do cordão: os dois lados uniformes em toda a volta.
- Vale entre os cordões: sem entalhe profundo.
- Aspecto: sem queimaduras ou contaminação.
Depois vem a prova de pressão, conforme as normas aplicáveis (por exemplo DVS 2210-1, suplemento 2, ou EN 805), com as juntas frias. Para qualificação de soldadores e procedimentos, as juntas de prova são preparadas segundo a ISO 11414 e submetidas a ensaios destrutivos; em obras críticas, também se especificam ensaios não destrutivos por ultrassom.
Erros frequentes na soldagem por termofusão de tubos PEAD
- Não medir a pressão de arraste: a pressão real na face fica errada.
- Faces contaminadas ou tocadas depois do faceamento.
- Desalinhamento acima de 0,1 × a espessura ou espessuras diferentes na zona de solda.
- Placa fora da temperatura ou suja.
- Tempo de troca longo: as faces esfriam antes da união.
- Soltar as garras ou acelerar o resfriamento antes do tempo.
- Soldar sem proteção contra vento e umidade.
Condições ambientais e boas práticas de campo
A AGRU indica proteger a área de solda contra vento e umidade com tenda ou abrigo. Com medidas adequadas (pré-aquecimento, tenda, aquecimento), pode-se soldar em qualquer temperatura externa, desde que se façam soldas de prova nessas condições. Se o sol aquecer o tubo de forma desigual, a temperatura na região da solda deve ser equalizada. O tempo de resfriamento aumenta com a temperatura ambiente; a tabela completa está em parâmetros de solda PEAD.
Fonte: AGRU, catálogo técnico AGRULINE, §1.1 (p. 126).
Importância da qualidade da matéria-prima: resina e tubo PEAD
Segundo a AGRU, PE 80, PE 100 e PE 100-RC podem ser soldados entre si sem problemas quando o índice de fluidez (MFR 190/5) dos componentes está entre 0,2 e 1,7 g/10 min; deve-se fazer uma solda de prova. Por isso vale exigir tubos e conexões com classe de material e lote rastreáveis. O PE 100-RC tem resistência muito maior ao crescimento lento de fissuras e é indicado para instalação sem leito de areia ou sem vala.
Fonte: AGRU, catálogo técnico AGRULINE, §4.2 (p. 133) e p. 4.
Soluções AGRU para soldagem por termofusão
- Tubulações AGRU em PEAD: PE 100 e PE 100-RC, de DE 20 a 2.250 mm na gama padrão, para água, esgoto, gás, mineração e indústria.
- Conexões de PEAD para solda de topo e de eletrofusão.
- Máquinas de solda AGRU: solda de topo, eletrofusão e acessórios.
- Suporte técnico: a equipe da AGRU Brasil apoia na especificação de materiais e na definição de parâmetros de soldagem.
Conheça os produtos AGRU Brasil.
Precisa de assessoria técnica para o seu projeto?
Se você está especificando tubulações de PEAD e precisa de apoio na definição dos parâmetros de solda ou na seleção de materiais, nossa equipe técnica está pronta para atendê-lo.
Fale com um especialista AGRU →Conclusão
A termofusão de topo une tubos de PEAD com o próprio material, por calor e pressão controlados. A qualidade depende de preparar bem as faces, alinhar dentro de 0,1 × a espessura, usar a placa a cerca de 220 °C, respeitar a pressão de 0,15 N/mm² e os tempos da DVS 2207-1, proteger a área de solda e documentar cada junta. Para os valores por diâmetro, consulte a tabela de parâmetros de solda PEAD.