Resposta rápida
A solda de topo é um processo de soldagem que une duas peças metálicas ou termoplásticas pelas suas extremidades, aplicando calor e pressão para formar uma junta contínua e de alta resistência mecânica.
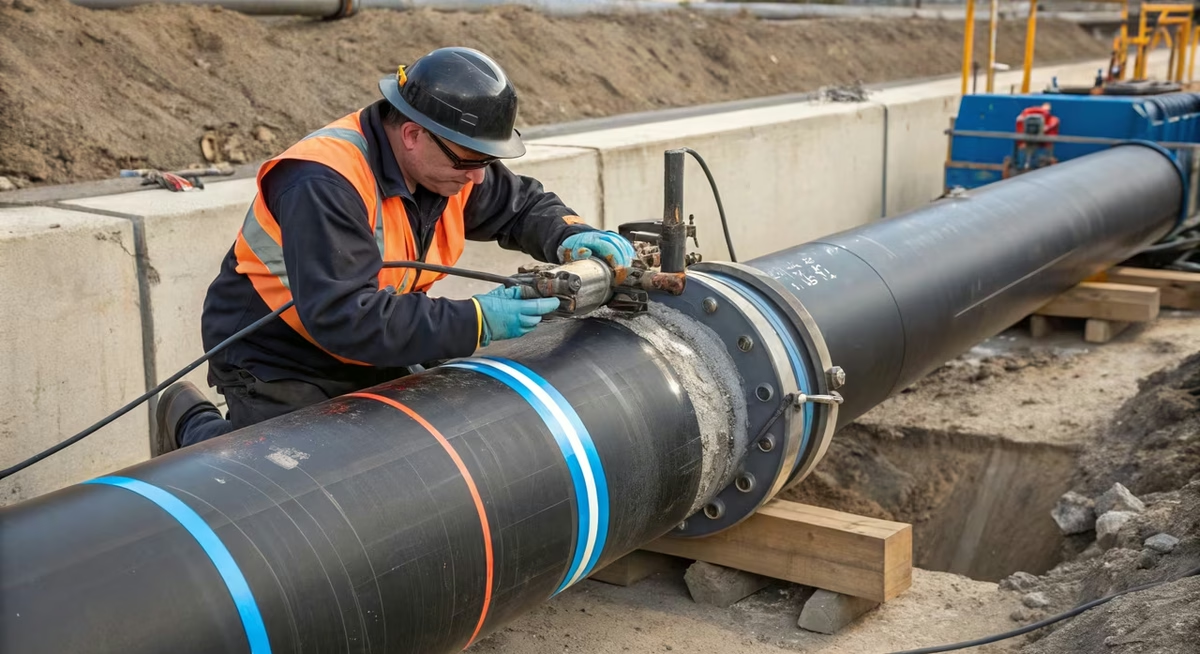
A solda de topo é um processo de soldagem que une duas peças metálicas ou termoplásticas pelas suas extremidades, aplicando calor e pressão para formar uma junta contínua e de alta resistência mecânica. No contexto de tubulações industriais em PEAD (Polietileno de Alta Densidade), a soldagem de topo — também conhecida como butt welding — é o método mais utilizado para a união de tubos e conexões de médio e grande diâmetro, sendo regulamentada no Brasil por normas técnicas específicas da ABNT.
A integridade de um sistema de tubulação industrial depende diretamente da qualidade das uniões entre seus componentes. Em aplicações que envolvem fluidos sob pressão, substâncias químicas agressivas ou condições operacionais severas, qualquer falha em uma junta pode comprometer toda a instalação — gerando paradas não planejadas, custos elevados de manutenção e riscos à segurança operacional.
A solda de topo em tubulações PEAD oferece uma solução eficiente para esse desafio: quando executada corretamente, a junta resultante apresenta resistência mecânica equivalente ou superior ao material-base, eliminando pontos de fragilidade no sistema. O processo, porém, exige equipamento adequado, parâmetros controlados e conformidade com as normas ABNT vigentes — fatores que engenheiros e gestores de projeto precisam compreender antes de especificar ou supervisionar qualquer trabalho de soldagem.
Este artigo apresenta os fundamentos técnicos da solda de topo aplicada a tubulações de PEAD, os tipos de juntas existentes, os parâmetros normativos da ABNT e os critérios de qualidade que devem ser observados em campo.
Precisa de orientação técnica para o seu projeto? Fale com um especialista AGRU →
O que é solda de topo?
A solda de topo é um método de soldagem no qual as extremidades de duas peças a serem unidas são posicionadas frontalmente uma à outra e aquecidas até atingir o estado de fusão superficial. Após o aquecimento, as extremidades são pressionadas entre si, promovendo a interpenetração das cadeias moleculares e formando uma junção monolítica após o resfriamento.
Em materiais metálicos, a soldagem de topo pode ser realizada por diferentes fontes de energia — chama oxiacetilênica, arco elétrico ou resistência elétrica. Já em materiais termoplásticos como o PEAD, o processo utiliza um elemento aquecedor metálico (espelho de solda) que eleva as superfícies a uma temperatura controlada, tipicamente entre 200 °C e 230 °C, conforme as recomendações do fabricante da resina e os parâmetros normativos.
📌 Definição técnica — Soldagem de Topo em PEAD
Segundo a NBR 15561 (ABNT), a soldagem por termofusão de topo consiste no aquecimento simultâneo das extremidades dos tubos e conexões em contato com uma ferramenta aquecida (espelho), seguido de sua remoção e posterior união das superfícies fundidas sob pressão axial controlada, até o resfriamento completo da junta.
O que significa solda de topo na prática industrial?
Na prática, a solda de topo é o processo de soldagem padrão para tubulações PEAD a partir de DN 63 mm. O resultado é uma junta sem elementos adicionais (sem adesivos, sem anéis de vedação, sem parafusos), o que a torna particularmente adequada para sistemas que transportam fluidos corrosivos, água potável, efluentes industriais e gases combustíveis.
A expressão butt welding (BW), amplamente utilizada em projetos de engenharia, corresponde diretamente à soldagem de topo e aparece frequentemente em especificações técnicas, isométricos de tubulação e documentos de inspeção.
Quais são os 4 tipos de solda mais comuns?
Os principais tipos de soldagem utilizados na indústria se diferenciam pelo mecanismo de aporte de energia e pela natureza das peças a serem unidas. Os quatro processos mais relevantes são:
| Tipo de Solda | Mecanismo Principal | Materiais Aplicáveis | Aplicações Típicas |
|---|---|---|---|
| Solda de Topo (BW) | Calor + pressão axial nas extremidades | Aço carbono, inox, PEAD, PP, PVDF | Tubulações industriais, vasos de pressão |
| Solda por Resistência Elétrica | Resistência elétrica interna (efeito Joule) | Aço carbono, aço inox, PEAD (eletrofusão) | Conexões em locais de difícil acesso |
| Solda Ponto | Pressão + corrente elétrica localizada | Chapas metálicas finas | Indústria automotiva, estruturas metálicas |
| Solda Projeção | Concentração de energia em projeções | Peças metálicas estampadas | Fixação de porcas e parafusos em chapas |
Para tubulações PEAD, os dois processos de soldagem predominantes são a soldagem de topo por termofusão e a soldagem por eletrofusão. Cada um atende a condições operacionais e construtivas distintas, devendo a escolha ser feita com base em diâmetro, espessura de parede, acessibilidade e requisitos de norma. Saiba mais sobre a alternativa por eletrofusão em nosso artigo: Eletrofusão em HDPE: o que é, como funciona e quando usar.
Quais são os tipos de juntas de solda?
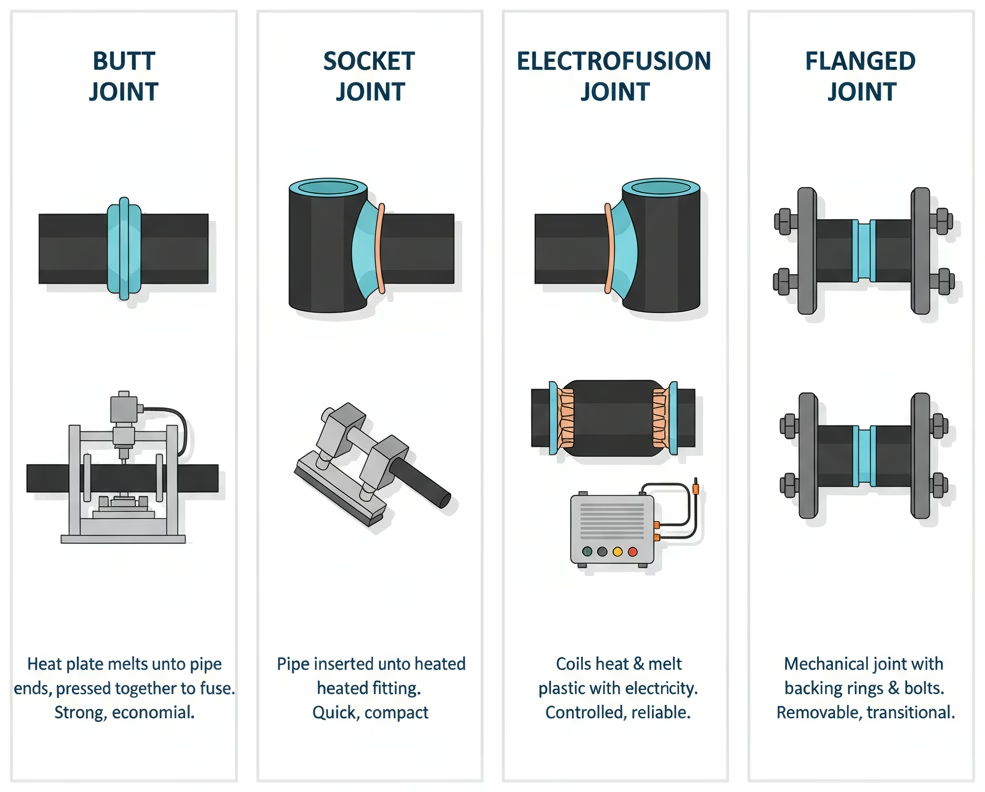
Uma junta de solda é a configuração geométrica na qual duas ou mais peças são posicionadas para serem unidas. A geometria da junta determina o tipo de preparo necessário nas extremidades, a acessibilidade para o soldador e a resistência mecânica resultante. Os principais tipos de juntas de soldagem reconhecidos pela literatura técnica e pelas normas aplicáveis são:
- Junta de Topo (Butt Joint): as peças são alinhadas na mesma direção, com as extremidades posicionadas frente a frente. É a configuração mais utilizada em tubulações industriais por proporcionar juntas de alta resistência e permitir inspeção por métodos não destrutivos.
- Junta em T (T-Joint): uma peça é posicionada perpendicularmente à superfície de outra, formando um “T”. Comum em estruturas metálicas e conexões de derivação.
- Junta de Canto (Corner Joint): as extremidades das peças se encontram em ângulo reto, formando um canto. Utilizada em caixas, reservatórios e perfis estruturais.
- Junta Sobreposta (Lap Joint): as peças se sobrepõem parcialmente antes da soldagem. Aplicada em chapas finas e estruturas de menor exigência mecânica.
- Junta de Borda (Edge Joint): as bordas de duas peças são unidas paralelamente. Menos comum, usada em chapas de pequena espessura.
⚠️ REGRA IMPORTANTE: Em tubulações PEAD para serviços de pressão, somente a junta de topo (butt joint) e a junta por eletrofusão são aceitas como métodos de união permanente pelas normas brasileiras. Outros métodos de fixação mecânica (flanges, uniões roscadas) são considerados uniões desmontáveis e não equivalem à soldagem em termos de estanqueidade e resistência mecânica.
O que é uma junta de topo?
A junta de topo é a configuração geométrica na qual as duas peças a serem unidas são posicionadas de forma alinhada, com suas extremidades frontalmente opostas e no mesmo plano longitudinal. É a base da soldagem de topo e a configuração preferencial para tubulações industriais por três razões principais: permite a inspeção visual e por ultrassom do cordão de solda, distribui os esforços de forma homogênea ao longo de toda a seção transversal, e não introduz concentrações de tensão adicionais na junta.
Em materiais metálicos como o aço carbono, as extremidades são frequentemente preparadas em formato de chanfro (biseladas) para permitir a penetração do metal de adição. Os ângulos de chanfro variam conforme a espessura do material: chanfro em ângulo reto (I) para espessuras finas, ou chanfros biselados com extremidades chanfradas de 30° a 37,5° (V simples ou V duplo) para espessuras maiores.
Em tubulações PEAD, não há necessidade de preparação em formato de chanfro em ângulo para a solda de topo — as extremidades devem ser planas, perpendiculares ao eixo do tubo e isentas de contaminação. O planejamento da junta envolve o alinhamento preciso dos tubos na máquina de soldagem e a limpeza rigorosa das superfícies antes do aquecimento.
Como funciona o processo de soldagem de topo em tubulações PEAD
Quer ver AGRU aplicada em projetos reais? Veja nossas histórias de sucesso →
Etapas do processo
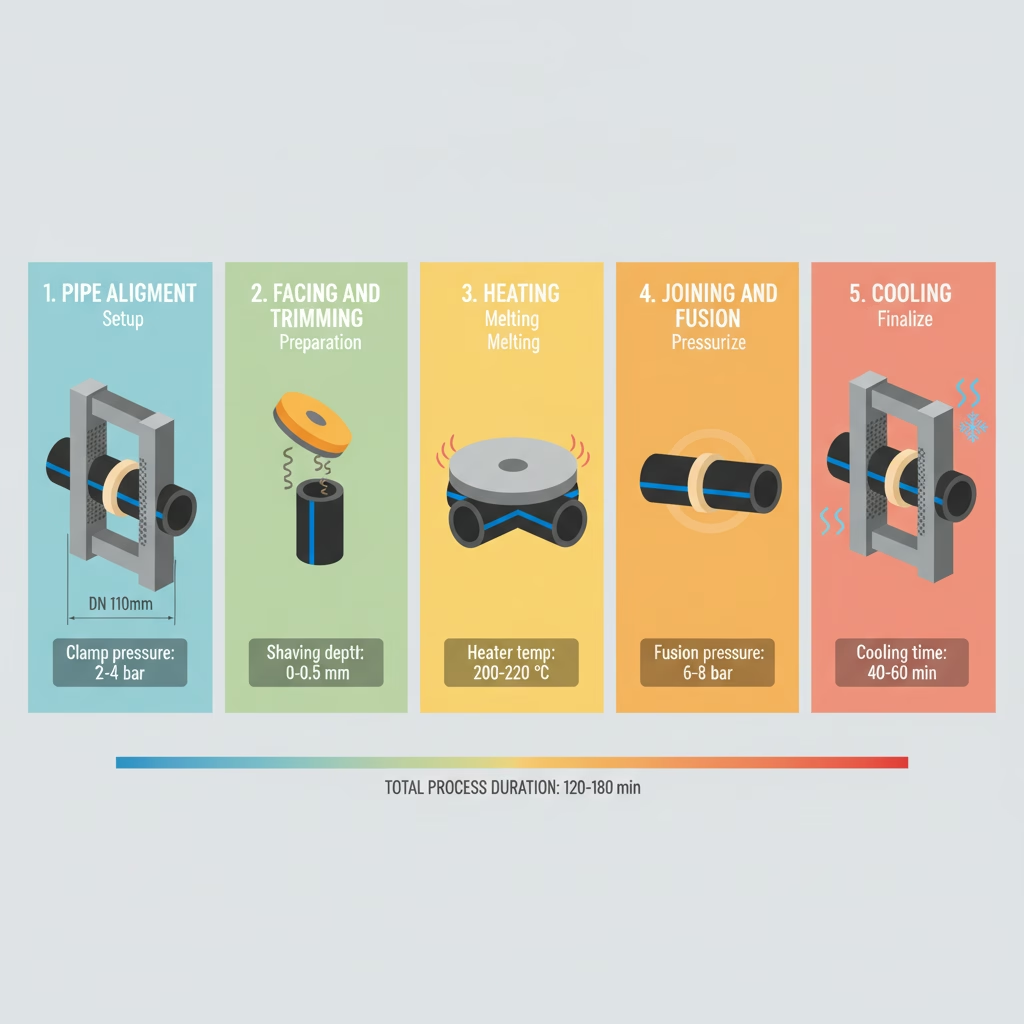
A soldagem de topo em PEAD segue uma sequência de etapas padronizadas, definidas pela NBR 15561. O controle preciso de cada fase é determinante para a qualidade final da junção:
- 1. Fixação e alinhamento: os tubos são posicionados nos garfos da máquina de solda de topo, com alinhamento coaxial verificado. O desalinhamento máximo permitido é 10% da espessura de parede.
- 2. Faceamento (usinagem): as extremidades são fresadas com a plaina da máquina para garantir superfícies planas e paralelas. A folga máxima após o faceamento é 0,3 mm para tubos até DN 400 mm.
- 3. Verificação de limpeza: as superfícies usinadas são limpas com pano sem fiapos e isento de contaminantes. Jamais utilizar solventes que possam degradar o PEAD.
- 4. Aquecimento (fusão): o espelho de solda aquecido (entre 200 °C e 230 °C) é posicionado entre as extremidades, que são pressionadas contra ele com a pressão de arrasto definida para o diâmetro e a espessura da parede. O tempo de aquecimento varia conforme a espessura.
- 5. Remoção do espelho e união: o espelho é removido rapidamente e as extremidades são unidas sob pressão de soldagem. O tempo de mudança (remoção do espelho até o contato das superfícies) não deve exceder os limites normativos — em geral, até 6 segundos para tubos de parede standard.
- 6. Resfriamento sob pressão: a pressão de soldagem é mantida durante todo o período de resfriamento, que não deve ser acelerado por água fria ou outros meios artificiais.
Parâmetros normativos — NBR 15561
| Parâmetro | Valor de Referência | Observação |
|---|---|---|
| Temperatura do espelho | 200 °C a 230 °C | Verificar com termômetro calibrado |
| Pressão de aquecimento | 0,15 N/mm² (inicial) | Fase de arrasto (bead-up) |
| Tempo de aquecimento | 10 s × e (mm) de espessura | Regra geral: 10 s por mm de espessura |
| Tempo de mudança | ≤ 6 s (SDR 11, até DN 400) | Crítico — superfície não deve solidificar |
| Pressão de soldagem | 0,15 N/mm² | Mantida durante resfriamento |
| Tempo de resfriamento mínimo | ≥ 11 min × e (mm) | Sem remoção da máquina antes do prazo |
Fonte: ABNT NBR 15561 — Instalação de tubulações termoplásticas para gases combustíveis em polietileno. Os parâmetros específicos devem ser confirmados conforme a norma aplicável ao serviço e as recomendações do fabricante do tubo.
✓ Quando usar solda de topo:
- Tubos e conexões a partir de DN 63 mm
- Locais com espaço suficiente para a máquina
- Projetos com grandes volumes de juntas
- Aplicações que requerem inspeção não destrutiva
- Sistemas de alta pressão e longa vida útil
✓ Quando considerar eletrofusão:
- Reparos e conexões em valas estreitas
- Diâmetros menores (DN 20 a DN 63 mm)
- Conexões em derivações e válvulas
- Situações com umidade elevada no ambiente
- Locais sem acesso para máquina de topo
Normas ABNT aplicáveis à soldagem de topo em PEAD
A conformidade normativa é requisito fundamental em projetos industriais que envolvem soldagem de topo em tubulações PEAD. As principais normas brasileiras que regulamentam o processo e os materiais são:
- ABNT NBR 15561: estabelece os requisitos para instalação de tubulações termoplásticas em polietileno para gases combustíveis, incluindo os procedimentos de soldagem por termofusão de topo e por eletrofusão.
- ABNT NBR 14390: define os requisitos para tubos e conexões de polietileno para sistemas de abastecimento de água, com especificações de materiais e controle de qualidade das juntas.
- ABNT NBR 14462: trata dos tubos e conexões de PEAD para sistemas de esgoto sanitário, incluindo requisitos de instalação e verificação das soldas.
Além das normas de instalação, o processo de soldagem deve ser realizado por soldador qualificado, com Procedimento de Soldagem (PS) documentado e, em projetos críticos, com Registro de Qualificação de Procedimento de Soldagem (RQPS) aprovado pelo responsável técnico da obra.
⚠️ REGRA IMPORTANTE: A automação do processo de soldagem de topo — por meio de máquinas com registro eletrônico de parâmetros (data loggers) — é fortemente recomendada em projetos sujeitos a fiscalização por concessionárias de gás, saneamento ou inspeção de segurança industrial. O registro impresso dos parâmetros de cada junta integra o dossiê de qualidade da obra e pode ser exigido em auditorias e comissionamentos.
Solda de topo em PEAD: critérios de qualidade e inspeção
Uma solda bem feita em tubulação PEAD apresenta características visuais e dimensionais específicas que o soldador e o fiscal de obra devem conhecer. O cordão de solda (bead) deve ser simétrico, com largura e altura uniformes em toda a circunferência. A assimetria, o excesso de material ou a presença de ranhuras no cordão são indicativos de parâmetros incorretos.
Os métodos de inspeção aplicáveis incluem inspeção visual, medição do bead com gabarito, ensaio de tração (destrutivo em corpos de prova de qualificação), ensaio de dobramento e, em projetos críticos, ultrassom de phased array para detecção de defeitos internos.
A resistência mecânica de uma junta de topo qualificada em PEAD PE 100-RC deve ser equivalente à do material-base — ou seja, a ruptura em ensaio de tração deve ocorrer no corpo do tubo, não na região da solda. Esse é o principal critério de aceitação em juntas de alta resistência para serviços de pressão.
Soluções AGRU para soldagem de topo em tubulações industriais
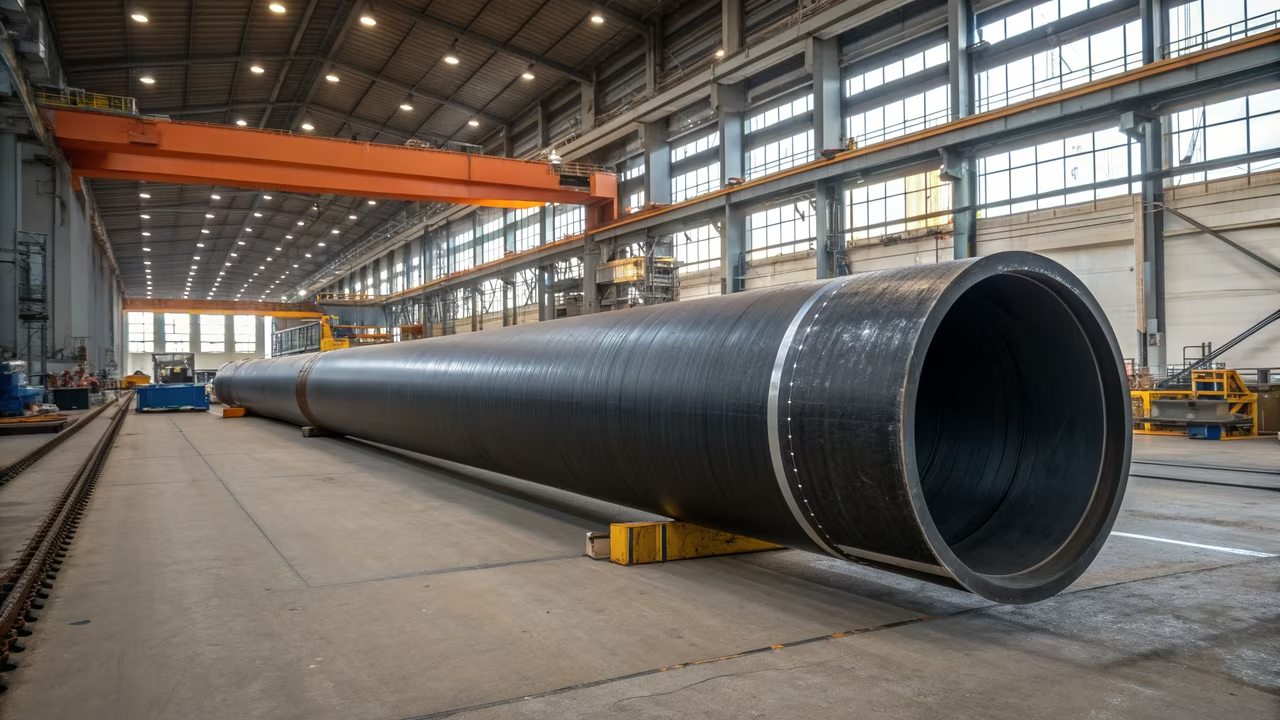
A AGRU Brasil fornece tubulações, conexões e chapas em PEAD PE 100-RC, PVDF, PP-H e outros termoplásticos de engenharia, todos adequados ao processo de soldagem de topo por termofusão. Os materiais são produzidos com controle dimensional rigoroso, garantindo a uniformidade de espessura de parede necessária para que as juntas atendam aos requisitos das normas ABNT e das especificações de projeto.
O portfólio inclui tubulações para diferentes setores industriais — saneamento, química, mineração, energia e infraestrutura — com diâmetros que permitem a aplicação da soldagem de topo como método principal de união. A equipe técnica da AGRU está disponível para auxiliar na seleção de materiais, na definição de parâmetros de soldagem e na elaboração de procedimentos de soldagem compatíveis com os requisitos do projeto.
Consulte também nosso conteúdo técnico sobre eletrofusão em HDPE para compreender as diferenças entre os dois processos e selecionar a solução mais adequada para cada ponto da sua tubulação.
Conclusão
A solda de topo é o processo de soldagem de referência para tubulações PEAD em aplicações industriais de média e grande escala. Sua capacidade de produzir juntas de alta resistência, sem elementos adicionais e com possibilidade de inspeção, justifica sua adoção como método padrão em sistemas de pressão, saneamento e transporte de fluidos agressivos.
A qualidade da junta, porém, está diretamente vinculada ao controle rigoroso dos parâmetros de processo — temperatura, pressão e tempo — e à conformidade com as normas ABNT aplicáveis. Investir em equipamento adequado, qualificação do soldador e documentação do processo são medidas que reduzem riscos operacionais e garantem a rastreabilidade das juntas ao longo de toda a vida útil da instalação.
Para projetos que exigem diferentes técnicas de união ao longo da rede — combinando soldagem de topo em trechos retos com eletrofusão em conexões e derivações — a definição do método correto para cada situação é parte essencial do planejamento de engenharia. Entre em contato com a equipe técnica da AGRU para receber suporte especializado na especificação de materiais e métodos de soldagem para o seu projeto.
Precisa de assessoria técnica para o seu projeto?
Preencha o formulário e um especialista da AGRU entrará em contato para auxiliar na seleção de materiais, parâmetros de soldagem e conformidade normativa para tubulações PEAD.
Falar com um especialista AGRU →