Resposta rápida
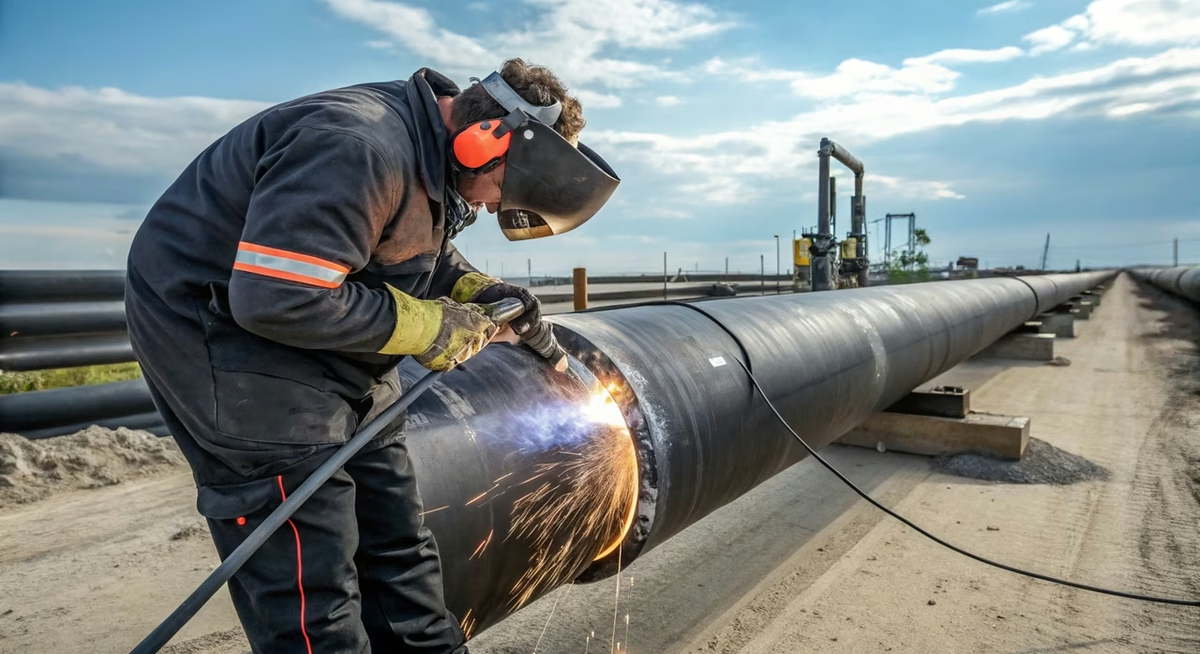
A soldagem PEAD é o processo de união permanente de tubos e conexões de polietileno de alta densidade mediante a fusão controlada do material termoplástico, garantindo juntas com resistência mecânica equivalente ou superior à do tubo base.
A soldagem PEAD é o processo de união permanente de tubos e conexões de polietileno de alta densidade mediante a fusão controlada do material termoplástico, garantindo juntas com resistência mecânica equivalente ou superior à do tubo base. Existem três métodos principais amplamente utilizados em tubulações industriais no Brasil: a soldagem por termofusão topo a topo, a soldagem por eletrofusão e a termofusão por encaixe — cada um com características, normas e janelas de aplicação específicas.
A escolha incorreta do método de soldagem em tubulações de PEAD é uma das principais causas de falhas prematuras em sistemas de distribuição de água, gás, efluentes e fluidos industriais. Diferentemente dos metais, o polietileno de alta densidade exige controle rigoroso de temperatura, pressão e tempo de resfriamento para que a solda desenvolvida atinja a integridade estrutural esperada. Normas técnicas brasileiras como a NBR 15561, a NBR 14390 e a NBR 14462 estabelecem os parâmetros de soldagem que os profissionais devem seguir para garantir a conformidade dos sistemas.
Este guia técnico compara de forma objetiva os três métodos de soldagem de tubos PEAD mais utilizados no mercado brasileiro, detalhando os princípios de cada processo, os equipamentos necessários, as variáveis críticas de controle, as condições ambientais recomendadas e os critérios de inspeção aplicáveis. O objetivo é oferecer ao engenheiro projetista e ao gestor de obras as informações necessárias para especificar o método mais adequado a cada projeto de infraestrutura.
Precisa de orientação técnica para o seu projeto? Fale com um especialista AGRU →
O que é soldagem de tubos PEAD e por que ela exige atenção especial?
O PEAD (polietileno de alta densidade) é um termoplástico semicristalino que, ao ser aquecido acima de sua temperatura de fusão (tipicamente entre 120 °C e 140 °C), transforma-se em um estado viscoso que permite a interdifusão das cadeias moleculares entre dois componentes pressionados. Quando o material resfria de forma controlada, forma-se uma zona de solda com continuidade molecular — o princípio fundamental de toda soldagem de polietileno.
Ao contrário da soldagem metálica, não há adição de material de enchimento nem fusão por arco elétrico. O processo de soldagem do tubo PEAD é inteiramente termoplástico: o calor amolece o material, a pressão promove o contato e a interdifusão molecular, e o resfriamento consolida a junta. Qualquer desvio nos parâmetros de soldagem — temperatura incorreta, pressão insuficiente, tempo de resfriamento reduzido ou contaminação da superfície — compromete diretamente a resistência da conexão.
📌 Por que o PEAD é diferente de outros plásticos?
O polietileno de alta densidade apresenta resistência química excepcional, flexibilidade mesmo em baixas temperaturas e vida útil projetada superior a 50 anos em sistemas de tubulação. Essas propriedades, entretanto, só se mantêm nas juntas soldadas quando os parâmetros de soldagem são rigorosamente seguidos conforme as normas ABNT aplicáveis.
Quais são os 3 tipos de soldagem de PEAD?
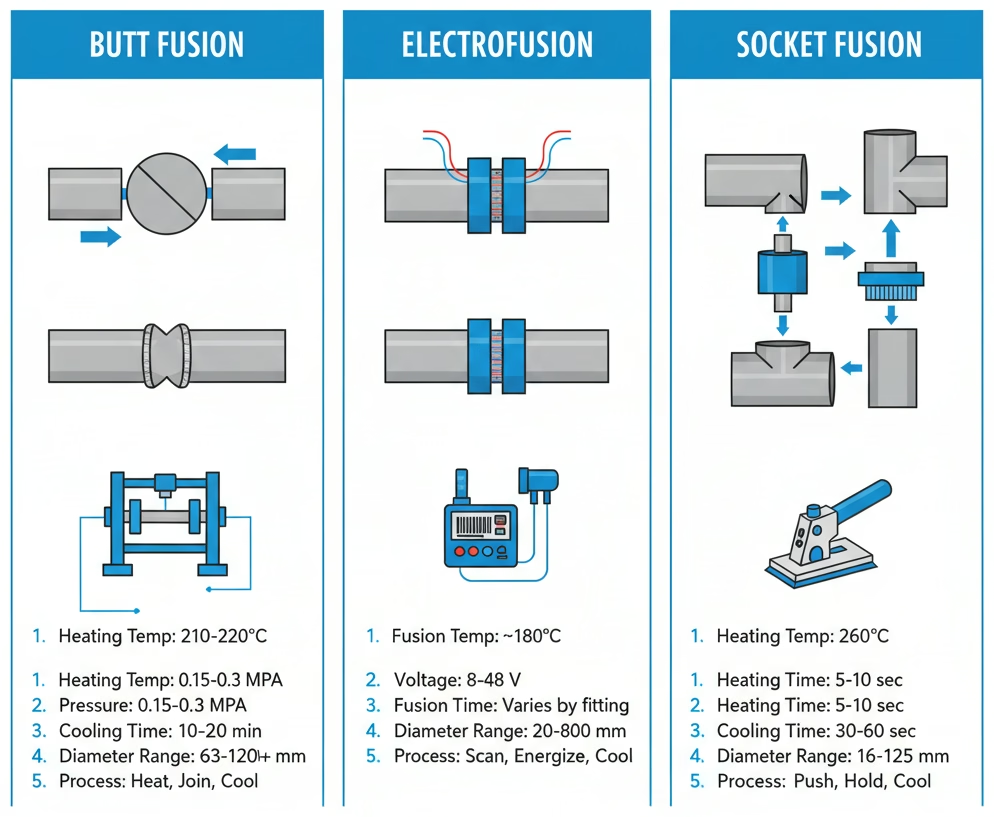
Os três métodos de soldagem mais utilizados em tubulações de PEAD no Brasil são:
Quer ver AGRU aplicada em projetos reais? Veja nossas histórias de sucesso →
- Soldagem por termofusão topo a topo (solda de topo): fusão direta das extremidades dos tubos por meio de uma placa de aquecimento, seguida de pressão e resfriamento controlados.
- Soldagem por eletrofusão: utilização de conexões especiais com resistências elétricas embutidas que fundem o material na interface tubo-conexão ao receber corrente elétrica.
- Soldagem por termofusão por encaixe (soquete): aquecimento simultâneo da extremidade externa do tubo e da cavidade interna da conexão com ferramenta aquecida, seguido de encaixe e resfriamento.
Cada método atende a condições de diâmetro, pressão de trabalho, condições ambientais e geometria do sistema diferentes. A seguir, cada processo é detalhado individualmente.
O que é uma junta de topo em soldagem?
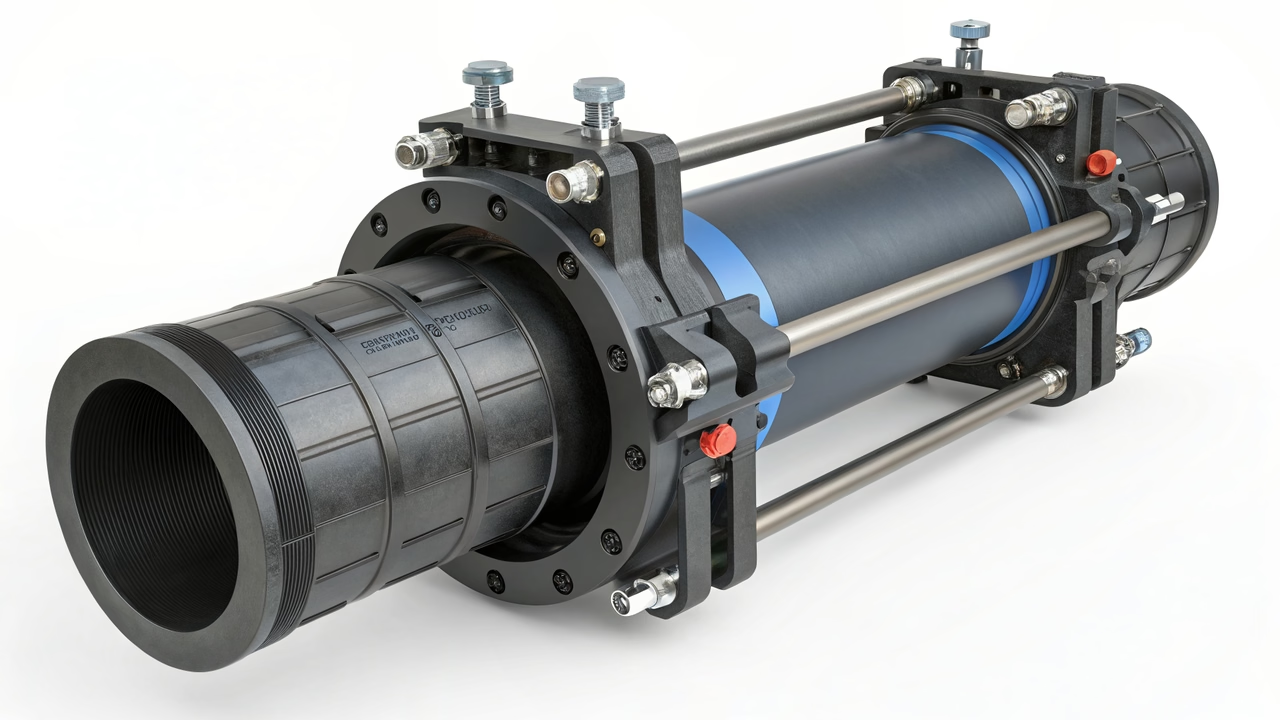
A junta de topo — também denominada butt fusion na literatura internacional — é o método de soldagem em que as duas extremidades planas e alinhadas dos tubos de polietileno são aquecidas simultaneamente por uma placa metálica aquecida (espelho) até atingirem o estado de fusão superficial. Após a remoção do espelho, as faces fundidas são pressionadas uma contra a outra e mantidas sob pressão controlada durante o período de resfriamento.
O resultado é uma junta circunferencial contínua cujas cadeias moleculares se interpenetram nas duas faces, criando uma zona de solda com resistência à tração comparável ou superior à do tubo base. A termofusão topo a topo é regulamentada no Brasil pela ABNT NBR 15561 e é o método preferencial para diâmetros nominais a partir de 63 mm, sendo amplamente empregado em tubulações de PEAD para abastecimento de água, gás e efluentes industriais.
O que é o termo fusão?
O termo “termofusão” — ou soldagem por termofusão — designa qualquer processo de união de termoplásticos que utilize calor como único agente de fusão, sem adição de material ou ativação química. No contexto de tubo PEAD, termofusão refere-se especificamente aos processos em que uma fonte de calor externa (placa aquecida, espelho, ferramenta de soquete) eleva a temperatura do polietileno até o estado viscoso necessário à interdifusão molecular.
É importante distinguir a termofusão da eletrofusão: na termofusão, a fonte de calor é externa ao sistema de tubulação; na eletrofusão, o calor é gerado internamente à própria conexão por resistências elétricas. Ambos são processos de soldagem — a diferença está na origem e na localização da fonte térmica.
Como funciona a soldagem por termofusão topo a topo na prática?
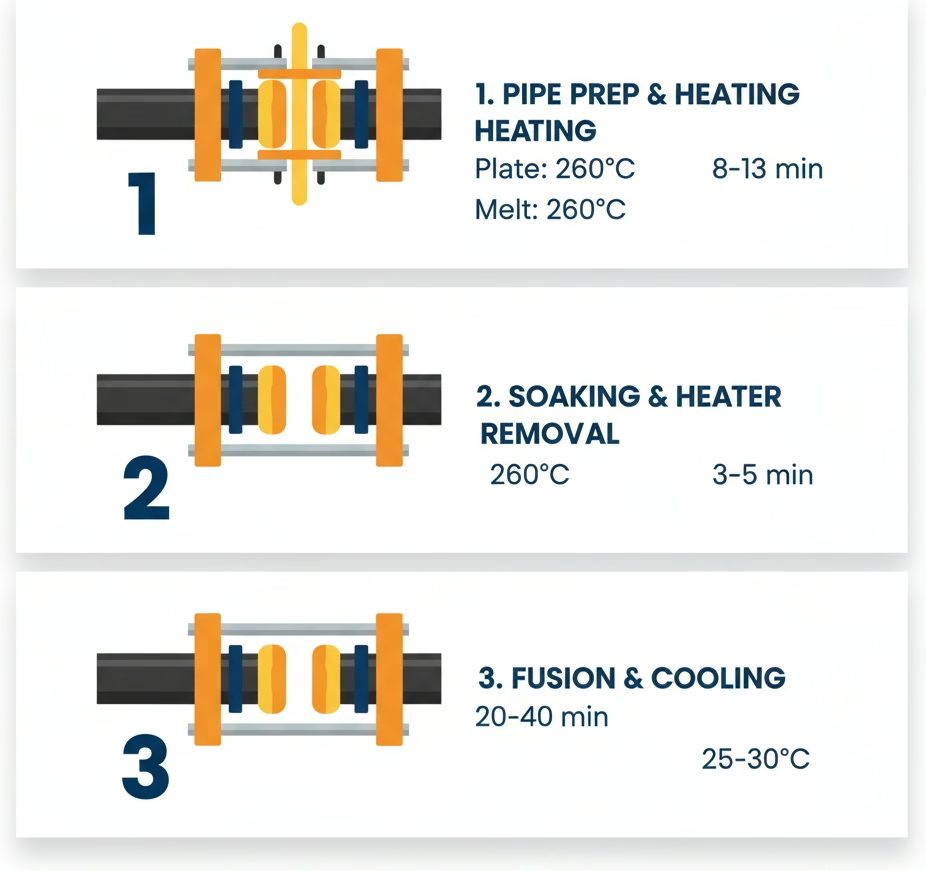
O processo de soldagem por termofusão topo a topo segue uma sequência de fases bem definidas, cada uma com parâmetros controlados pela máquina de termofusão:
- Fase 1 — Preparação e alinhamento: os tubos são fixados na máquina de termofusão, as extremidades são fresadas para garantir superfícies planas e perpendiculares ao eixo, e verifica-se o desalinhamento máximo permitido (tipicamente ≤ 10% da espessura de parede).
- Fase 2 — Aquecimento (fusão): o espelho aquecido (entre 200 °C e 230 °C para PEAD) é pressionado contra ambas as extremidades com pressão de arraste específica até a formação do cordão de fusão mínimo. Em seguida, a pressão é reduzida ao valor de ensopamento para completar o aquecimento sem extrusão excessiva.
- Fase 3 — Troca (changeover): o espelho é removido rapidamente; o tempo de troca deve ser o menor possível para evitar resfriamento das superfícies fundidas.
- Fase 4 — União e pressão: as faces fundidas são pressionadas uma contra a outra com a pressão de soldagem calculada em função da área da seção transversal do tubo.
- Fase 5 — Resfriamento: a junta permanece sob pressão durante o tempo de resfriamento mínimo, que varia conforme a espessura de parede e as condições ambientais. Antes de remover o tubo da máquina, a solda deve estar completamente consolidada.
⚠️ REGRA IMPORTANTE: O resfriamento prematuro é uma das causas mais frequentes de falhas em soldas de topo. A NBR 15561 estabelece tempos mínimos de resfriamento em função da espessura de parede — nunca resfrie artificialmente a junta com água ou ar comprimido durante o período de consolidação.
O que é soldagem por eletrofusão?
A soldagem por eletrofusão é um processo de soldagem de tubos PEAD no qual a energia térmica necessária à fusão do polietileno é gerada por resistências elétricas embutidas na própria conexão. As conexões de eletrofusão — luvas, curvas, tês, reduções e selas de eletrofusão — possuem uma bobina de fio resistivo incorporada à sua superfície interna que, ao receber corrente elétrica fornecida por um controlador de eletrofusão, aquece e funde simultaneamente a superfície interna da conexão e a superfície externa do tubo.
Após o término do ciclo elétrico, o material fundido resfria sob pressão de contenção garantida pela própria rigidez da conexão, formando uma junta hermética e de alta resistência. O processo é regulamentado no Brasil pela ABNT NBR 14390 e pela ABNT NBR 14462, e é amplamente utilizado em diâmetros de 20 mm a 630 mm em redes de distribuição de gás natural, água potável e fluidos industriais.
Vantagens e limitações da eletrofusão
A eletrofusão apresenta características que a tornam especialmente adequada para situações em que a soldagem por termofusão topo a topo é impraticável ou de difícil execução:
- Execução em espaços confinados: o controlador de eletrofusão e as conexões de eletrofusão requerem apenas espaço suficiente para acoplar o tubo à conexão, sem necessidade de grandes equipamentos de fixação e alinhamento.
- Insensibilidade a desalinhamentos menores: tolerâncias de ovalização e pequenos desalinhamentos são melhor absorvidos pelas conexões de eletrofusão do que na solda de topo.
- Rastreabilidade integrada: os modernos controladores de eletrofusão leem o código de barras ou QR code da conexão e registram automaticamente os parâmetros de soldagem — tensão, corrente, temperatura ambiente e tempo — para fins de inspeção e rastreabilidade do processo de soldagem.
- Custo de conexão: as conexões de eletrofusão têm custo unitário significativamente superior às conexões convencionais, o que pode influenciar o custo total em projetos de grande extensão.
Comparativo técnico: eletrofusão, termofusão topo a topo e termofusão por soquete
| Critério | Termofusão Topo a Topo | Eletrofusão | Termofusão por Soquete |
|---|---|---|---|
| Norma ABNT aplicável | NBR 15561 | NBR 14390 / NBR 14462 | NBR 15561 (seção específica) |
| Faixa de diâmetro típica | ≥ 63 mm (até 2.000 mm) | 20 mm a 630 mm | 20 mm a 110 mm |
| Temperatura do espelho/resistência | 200 °C a 230 °C | Controlada pela conexão (via voltagem) | 250 °C a 270 °C |
| Equipamento principal | Máquina de termofusão com espelho e fresadora | Controlador de eletrofusão | Ferramenta de soquete aquecida |
| Produtividade em campo | Alta (grandes diâmetros) | Moderada (ciclo automático) | Alta (pequenos diâmetros) |
| Sensibilidade a condições ambientais | Alta (vento, chuva, temperatura) | Moderada (umidade na interface) | Alta (mesma da topo a topo) |
| Rastreabilidade do processo | Registro manual ou por máquina automatizada | Registro automático pelo controlador | Registro manual |
| Custo relativo da junta | Baixo (sem conexão intermediária) | Alto (custo da conexão de eletrofusão) | Médio |
| Aplicação típica em infraestrutura | Adutoras, gasodutos, esgotamento | Ramais, reparos, espaços confinados | Instalações prediais, ramais domiciliares |
Quando usar cada método de soldagem de tubos PEAD?
✓ Quando usar Termofusão Topo a Topo:
- Tubos PEAD a partir de 63 mm de diâmetro
- Grandes extensões de tubulação em campo aberto
- Projetos que exigem menor custo por junta
- Adutoras, gasodutos e linhas de processo industrial
- Quando há espaço suficiente para operação da máquina de termofusão
✓ Quando usar Eletrofusão:
- Espaços confinados, valas estreitas ou com obstáculos
- Reparos e derivações em redes pressurizadas
- Conexões entre tubos de diferentes fabricantes ou lotes
- Projetos que exigem rastreabilidade digital do processo
- Diâmetros menores onde o alinhamento topo a topo é crítico
Parâmetros de soldagem e condições ambientais críticas
A qualidade de qualquer processo de soldagem de tubos PEAD depende diretamente do controle de um conjunto de parâmetros de soldagem e das condições ambientais no momento da execução. As normas ABNT estabelecem limites mínimos e máximos que devem ser respeitados independentemente do método escolhido.
Parâmetros de soldagem por termofusão (NBR 15561)
- Temperatura do espelho: 200 °C a 230 °C (verificada com termômetro de contato calibrado)
- Pressão de fusão (arraste): calculada em função da área da seção transversal do tubo; tipicamente 0,15 MPa
- Tempo de aquecimento: função do diâmetro e da espessura de parede; tipicamente 10 s por mm de espessura
- Tempo de troca (changeover): máximo de 5 a 10 s (quanto menor o diâmetro, mais crítico)
- Pressão de soldagem: igual à pressão de arraste; aplicada imediatamente após a troca
- Tempo de resfriamento mínimo: normatizado em função da espessura de parede; nunca inferior a 10 min para espessuras de até 25 mm
Condições ambientais recomendadas para soldagem PEAD
As condições ambientais exercem influência direta na qualidade da solda, especialmente na termofusão topo a topo. As principais recomendações são:
- Temperatura ambiente: entre 0 °C e 40 °C. Abaixo de 5 °C, os tempos de aquecimento e de resfriamento devem ser ajustados conforme orientação do fabricante e da norma.
- Vento: a soldagem não deve ser realizada com vento superior a 3 m/s incidindo diretamente sobre o espelho aquecido ou sobre a junta em resfriamento. Utilize barreiras de proteção quando necessário.
- Umidade e chuva: a presença de água ou umidade na interface a ser soldada é proibida — tanto na eletrofusão quanto na termofusão. As superfícies devem ser limpas e secas antes de qualquer processo de soldagem.
- Radiação solar direta: pode causar aquecimento diferencial nas superfícies do tubo PEAD e alterar os parâmetros efetivos de fusão. Utilize proteção nos dias de alta irradiação.
📋 Registro e rastreabilidade dos parâmetros de soldagem
A NBR 15561 recomenda e muitos contratos de infraestrutura exigem o registro formal dos parâmetros de soldagem de cada junta executada: data, hora, operador, condições ambientais, temperatura do espelho e, no caso da eletrofusão, o relatório gerado automaticamente pelo controlador. Esses registros compõem o dossiê de qualidade da tubulação e são essenciais para a inspeção e para a garantia de longo prazo do sistema.
Inspeção de juntas soldadas em tubulações de PEAD
A inspeção das juntas soldadas é etapa indispensável após qualquer processo de soldagem de tubos PEAD. Os métodos de inspeção variam conforme o método de soldagem e os requisitos do projeto:
- Inspeção visual do cordão: na termofusão topo a topo, o cordão de fusão (rebarbas) deve ser uniforme, simétrico e de altura compatível com a espessura de parede. Assimetria, descontinuidades ou ausência de cordão indicam defeito na solda.
- Teste de pressão hidrostática: método padrão de inspeção em campo; verifica a estanqueidade do sistema montado conforme pressão e duração definidas em projeto.
- Ultrassonografia (UT): método não destrutivo capaz de detectar defeitos internos na zona de solda sem necessidade de desmontagem da tubulação.
- Ensaio de descasque (peel test): método destrutivo aplicado a corpos de prova retirados da junta; avalia a resistência à separação das faces soldadas conforme critérios da NBR 15561.
- Inspeção por indicadores de fusão (eletrofusão): as conexões de eletrofusão possuem pinos indicadores de fusão que emergem quando a pressão de fusão interna é atingida — confirmação visual imediata de que o processo ocorreu corretamente.
AGRU Brasil: tubulações de PEAD e suporte técnico especializado
A AGRU Brasil fornece sistemas completos de tubulações de PEAD e conexões de eletrofusão e termofusão para aplicações industriais, de infraestrutura e de contenção ambiental. Os tubos de polietileno de alta densidade AGRU são fabricados em resina PE 100-RC e atendem às normas ABNT e ISO aplicáveis, com rastreabilidade de lote garantida desde a matéria-prima.
O portfólio inclui tubos PEAD para sistemas de abastecimento de água, efluentes industriais, mineração e gasodutos, além de conexões de eletrofusão (luvas, curvas, tês e selas) compatíveis com os principais controladores de eletrofusão disponíveis no mercado brasileiro. A equipe técnica da AGRU Brasil apoia engenheiros e gestores de projeto na definição do método de soldagem mais adequado, na especificação de parâmetros de soldagem conforme normas ABNT e na solução de problemas em campo.
Para projetos que envolvem eletrofusão em HDPE, a AGRU Brasil disponibiliza especificações detalhadas de cada conexão, incluindo tensão nominal, tempo de fusão, tempo de resfriamento e parâmetros de inspeção recomendados. Toda a documentação técnica é fornecida em português e está em conformidade com as exigências da NBR 14390 e da NBR 14462.
Conclusão
A soldagem PEAD é um processo técnico de alta responsabilidade que exige conhecimento do método de soldagem, controle rigoroso dos parâmetros de soldagem e respeito às normas ABNT vigentes. Os três métodos principais — termofusão topo a topo, eletrofusão e termofusão por soquete — não são concorrentes entre si: cada um tem um domínio de aplicação específico determinado pelo diâmetro, pela geometria do sistema, pelas condições ambientais e pelos requisitos de rastreabilidade do projeto.
A eletrofusão e a termofusão topo a topo são os dois métodos de soldagem de maior relevância em projetos de infraestrutura de médio e grande porte. A escolha entre eles deve ser feita com base em critérios técnicos objetivos — não apenas pelo custo imediato, mas considerando a confiabilidade de longo prazo da tubulação, os requisitos de inspeção e a qualificação da equipe de soldagem disponível em campo.
Independentemente do método escolhido, a qualificação dos soldadores, o controle das condições ambientais, a limpeza das superfícies e o registro formal dos parâmetros de soldagem são fatores inegociáveis para garantir a integridade das juntas e a vida útil projetada do sistema de tubulações de PEAD.
Precisa de assessoria técnica para o seu projeto de tubulação PEAD?
Nossa equipe de especialistas pode apoiar a especificação do método de soldagem, a seleção de tubos e conexões e a adequação às normas ABNT para o seu projeto de infraestrutura. Preencha o formulário e um especialista da AGRU entrará em contato.
Falar com um especialista AGRU →